連続屋根プロジェクトに入札する鉄骨製造業者は、通常、図面を検討すると同じ結論に達します。屋根の母屋は Z 字形で、工場は C チャネル用に設定されており、隙間は見た目よりも広いです。 Z 母屋ロール成形機は、パンチングとカットオフを含むシングルパスで溶融亜鉛めっき鋼帯から Z プロファイルを製造する連続冷間成形ラインです。
Z 断面のオフセット フランジにより、母屋を束ねてスプライスで重ねることができますが、そのオフセットにより、ロール ツール、穴開け、せん断タイミングも C 母屋ラインとは異なる設計にする必要があります。不適切な機械は、通常、フランジ角度のずれ、スプライス穴の位置のずれ、パンチ能力を発揮できないライン速度などの形で現れます。
簡単な定義: Z 母屋ロール成形機は、鋼帯を非対称 Z 断面に曲げ、パンチング、カットオフ、およびオプションのスタッキングを同じ生産フローに統合する連続冷間成形システムです。
Z 母屋ロール成形機は、完成した母屋をしっかりと入れ子にして予測どおりに接合できる制限内にフランジ オフセットとフランジ角度を保持する必要があります。オフセットは 1.0 mm 以内、フランジの直角度は全長にわたって 1 度以内です。
2 つのフランジ間のオフセットが Z 断面の定義寸法です。成形中、ストリップは中立軸から異なる距離で 2 つの方向に曲がります。ロールフラワーがスプリングバックのバランスをとっていないと、プロファイルがねじれ、フランジの先端が開いたり閉じたりします。これにより、入れ子になった母屋の間に目に見える隙間が生じ、束がトラック上で不安定になります。
そもそも Z 母屋を選択する主な経済的理由は、ネスティングです。
梱包された Z 母屋バンドルは、同じセクション高さの同じ数の C 母屋よりも使用するトラックの床面積が約 25 ~ 35 パーセント少なくなります。成形ラインでねじれとスプリングバックが制御されない場合、その節約は失われます。
Z 母屋ラインの実際のスループットは、モーターの出力だけではなく、ストリップの厚さ、ウェブの高さ、パンチングのサイクル時間によって決まります。コイル幅が決まると、これら 3 つの値によってロールスタンドの数、成形速度、パンチング構成が決まります。
見積もりを比較する前に収集する一般的な仕様範囲は次のとおりです。
単一ラインで C、U、Z、シグマ プロファイルを必要とするショップの場合、カセットとサーボ調整可能なツールを使用すると、小さなバッチを実行する柔軟性を失うことなく、複数のプロファイル ファミリをカバーできます。
 C、U、Z、シグマセクション用マルチプロファイルロール成形機 このマシンは、カセットとサーボ調整可能なツールを組み合わせて、C、U、Z、シグマなどの複数のプロファイル ファミリを 1 つのラインで実行します。母屋生産のコンテキストで述べたように、高い生産量を維持しながら少量のバッチに対応する柔軟性を必要とする店舗に適しています。 製品を見る→
2.0 mm の材料で 15 m/min で動作する 250 mm のウェブ母屋を考えてみましょう。 6 時間の正味稼働時間により、アイドル時間、コイルの交換、セットアップを考慮する前に、シフトあたり約 5,400 メートルの母屋の長さが得られます。カットの長さ、穴の数、結束速度によって、この数字は 10 ~ 20% 削減される可能性があります。
| パラメータ | 代表的な範囲 | 生産への影響 |
| ストリップの厚さ | 1.5~3.0mm、Q235B/Q355B | 厚いストリップにはより多くのパスと低速の速度が必要です |
| ウェブの高さ | 100~350mm | 調整可能なスタンドは範囲をカバーします。固定工具はより厳しいオフセットを保持します |
| フランジ幅 | 40~70mm | コイル幅を設定し、スリットコストに影響を与える |
| 成形速度 | 8~18m/分 | 通常、パンチングサイクルタイムが限界です |
| 長さの許容差 | /-1.0~2.0mm | 重ね合わせ接合部の組立速度に影響します |
| 穴間隔の公差 | /-0.5mm サーボパンチ付 | 現場でのクリート穴の手戻りを防止 |
切り替え時間は、Z 母屋マシン間の運用コストの最大の違いであり、1 つのプロファイルを年間を通じて実行するラインと、毎日少量のバッチを処理するラインを区別します。
古典的なオプションはシム調整ロールで、オペレーターがスペーサーを追加または削除して、新しいウェブ高さに合わせてスタンドをリセットします。サーボ調整可能なソリューションは、同じロール カートリッジを所定の位置に維持しながら、モーターによってスタンドの幅とプロファイルの高さを変更します。クイックチェンジ カセット システムは、完全なツーリング カセットを 1 つ取り外し、別のカセットを数分で挿入します。
| 構成 | 切り替え時間 | ベストフィット |
| シム調整済み | 30~60分 | 1 つまたは 2 つの安定したプロファイル、長時間実行 |
| サーボ調整可能 | 5~10分 | ウェブ高さ 3 ~ 8 |
| クイックチェンジカセット | 2~5分 | 毎日のプロファイル変更と JIT スケジュール |
生産ラインの経験則: 1 つのウェブ高さが月あたり 500 トンを超えて稼働する場合、専用の固定ロール Z マシンは安定性の点でユニバーサル ラインを上回ります。それ以下のボリュームでは、調整可能性により投資回収率が短くなります。
パンチングは計算の最初のボトルネックです。接合された Z 母屋には 6 ~ 12 個の穴があり、パンチングのサイクル タイムがライン速度の上限を設定するためです。
パンチ済みのコイルは便利に見えますが、穴のパターンはプロジェクトごとに異なります。オンライン サーボ パンチングは、閉ループ エンコーダを使用して切断位置に対してすべての穴を登録します。これにより、ストリップの厚さが変化しても穴の間隔が /-0.5 mm 以内に維持されます。コイル加工スケジュールに母屋に加えてソーラー ブラケットまたはケーブル トレイのパンチングが含まれる場合、フォーミング スタンドではなくパンチング ヘッドが柔軟性を決定します。
 太陽光発電ブラケット用8軸サーボパンチングロール成形機 8 軸サーボパンチングシステムを備えたこのラインは、ソーラーブラケットプロファイルのパンチ位置とプロファイル幅/高さを自動的に調整します。閉ループエンコーダによる正確な穴間隔の登録が可能で、プロジェクト間でパンチパターンが異なる場合に最適です。 製品を見る→
カットオフの場合、サーボ フライング シアーはシアーをパス ラインと同期させることにより、長さの公差を /-1.0 mm に保ちます。油圧カットオフ ユニットは安価ですが、通常は /-3 ~ 5 mm で着地し、バリが発生して現場での組み立てが遅くなります。完全なドライブとコントロールのレイアウトを、 異形成形機選定ガイド サプライヤーを最終候補に出す前に。
切断後、母屋はランナウトテーブルに移動し、数えて束ねます。自動結束ステーションは、シフトごとに 2 人の手動作業者の代わりに使用され、バンドルの張力を一定に保ちます。これにより、同じトラック輸送中にネスティング ジオメトリが保護され、Z プロファイルが魅力的になります。
 金属バンドル用自動異形梱包および結束機 この梱包システムは、ボタンの反転、小束の梱包、木製サポート ストリップを使用した大束のパレタイジングを自動化します。これは手動の結束作業者に代わって一貫した結束張力を確保し、輸送中に母屋のプロファイルを保護し、下流での取り扱いを改善します。 製品を見る→
サプライヤーに依頼して、最長の母屋のパンチングのタイミングをシミュレートしてください。制御プログラムでは、平均パス ライン速度だけでなく、加速、減速、カットマークの位置決めも考慮する必要があります。
Z 母屋機械のサプライヤーを比較する最も早い方法は、商用見積の前に 3 つの文書 (ロールフラワー図面、パンチングダイのレイアウト、および独自のスチールストリップから形成されたテストピース) を要求することです。
装備のオファーを評価するときは、次の順序を使用してください。
コミットする前に、インストールされている参照を確認してください。 Sihua のプロジェクト事例アーカイブ には、上記と同じサーボパンチングおよびフライングシャーアーキテクチャを備えた、金属建築製造業者に納入される完全な母屋およびラック成形ラインが含まれています。
Z 母屋機械の購入に影響を与える 4 つの質問に対する簡単な回答は以下のとおりです。
はい。サーボ調整可能なスタンドまたはクイックチェンジカセットを備えたマルチプロファイルラインは、C、U、Z、シグマセクションを切り替えます。その代償として、工具を変更しない専用の Z ラインと比較して公差の安定性がわずかに低くなります。
標準ラインでは、Q235B または Q355B グレードの 1.5 ~ 3.0 mm の溶融亜鉛めっき鋼帯を処理します。上部の厚さは、フランジの幅と成形パスの数によって異なります。パスが少なすぎると、フランジの先端でスプリングバックが発生し、ネスティング ギャップが不安定になります。
2.0 mm の材料を 15 m/min、正味稼働時間 6 時間とした場合、8 時間のシフトで約 5,400 メートルの母屋長が得られます。カット長、穴数、スタッキング速度によりこの数値が減少する可能性があるため、独自の製品構成でパンチングのサイクル時間を確認してください。
母屋の長さの公差により、重ね合わせ接続時の組み立て速度が制御されます。閉ループの長さ測定を備えたサーボフライングシアーは、/-1.0 ~ 2.0 mm を保持します。油圧式剪断機は通常、バリの方向が一定せず、/-3 ~ 5 mm の位置で着地します。連続屋根プロジェクトの場合、より厳しい公差が現場で役に立ちます。
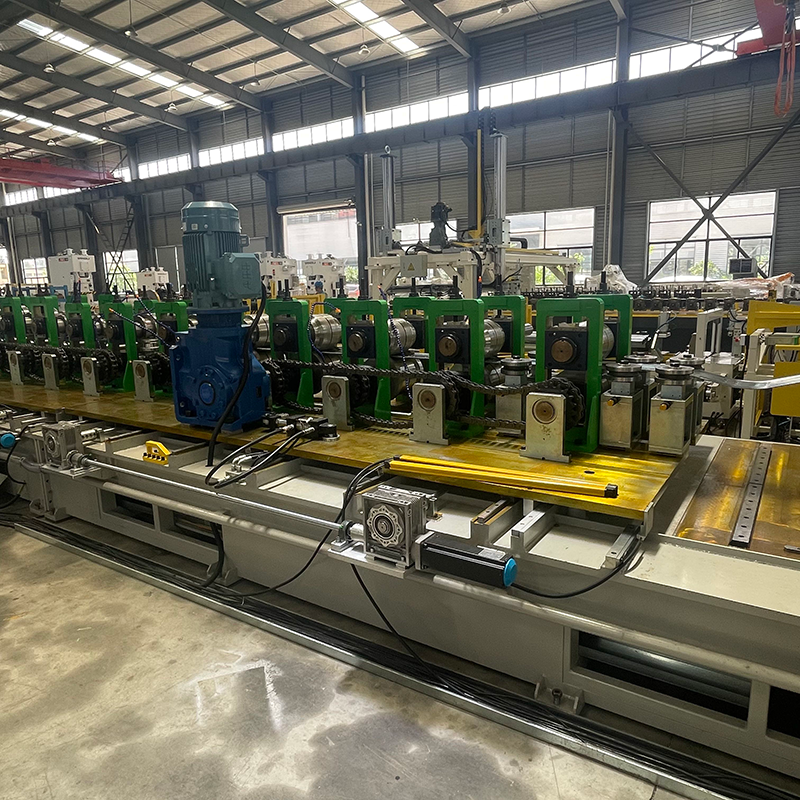
CUZシグマロール成形機 耐久性の高いシングルヘッドデコイラー、容量 5 トン。 レベリングマシン(パンチプレスを使用する前にレベリングマシンが必要です。) ...
詳細を見る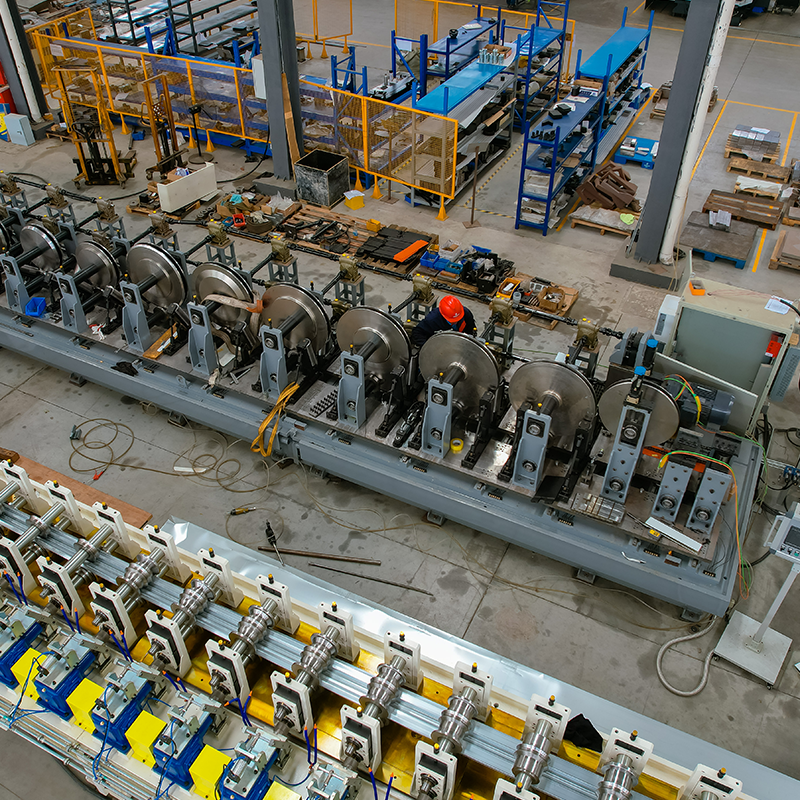
幅広素材シングルデコイラー レベリングマシンと両面小穴開け機 上下のローラーはすべてウォーム減速機に接続されており、成形されたプロファイルがより安定して真っ直ぐにな...
詳細を見る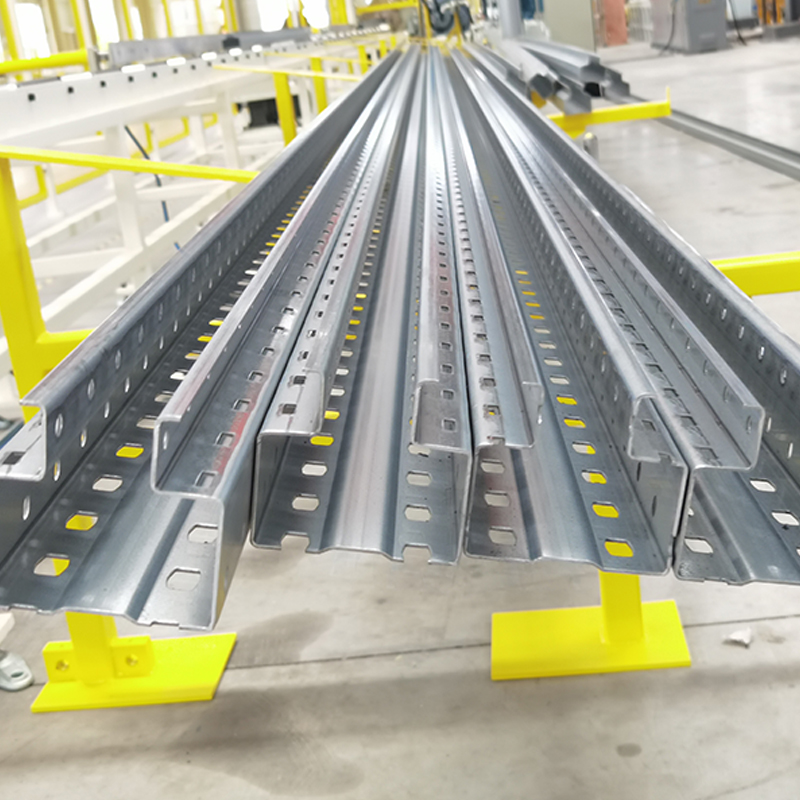
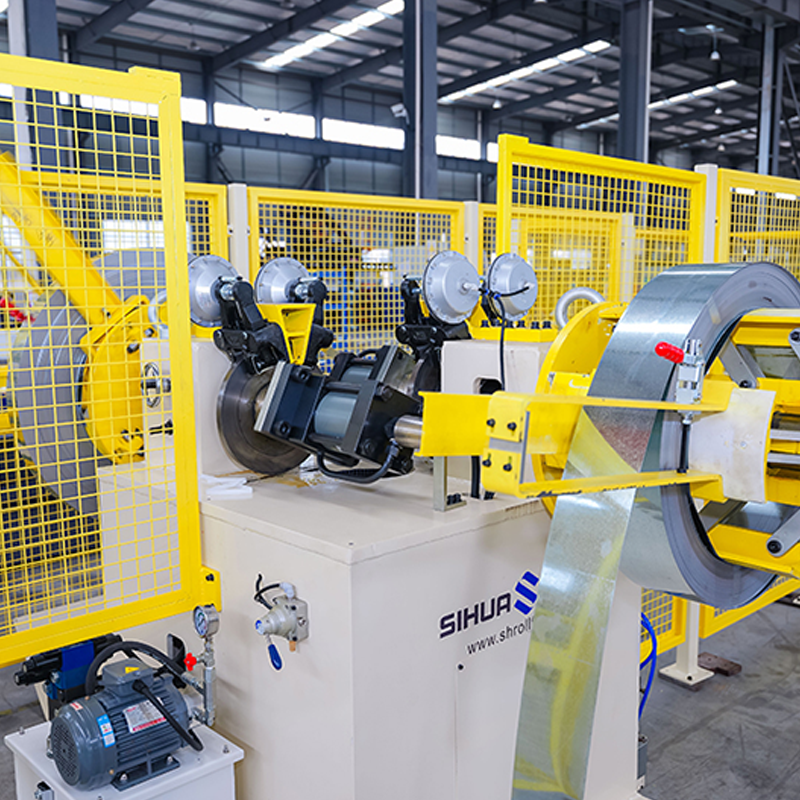
自動回転ダブルヘッド油圧式デコイラー、物質なし検出機能付き、片側あたり 5 トン。 レーザー出力と溶接長さは、さまざまな厚さと幅の鋼帯に対応するために調整可能です。 ...
詳細を見る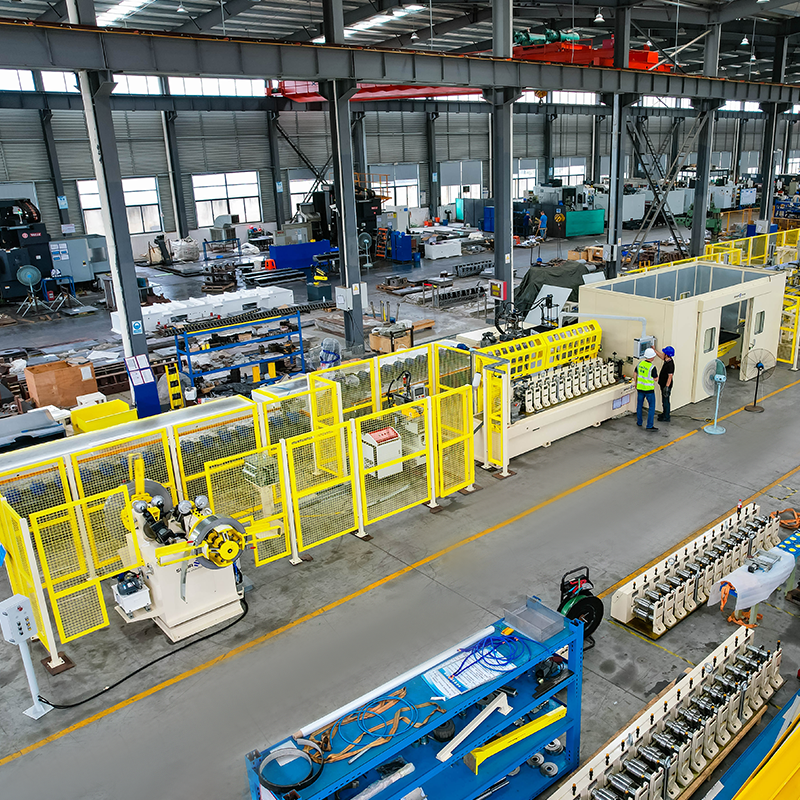
自動回転ダブルヘッド油圧式デコイラー、材料なし検出機能付き、片側あたり 5 トン。 クイックチェンジカセットロール成形機(段取り替え30分)。 機械を停止せずに切断...
詳細を見る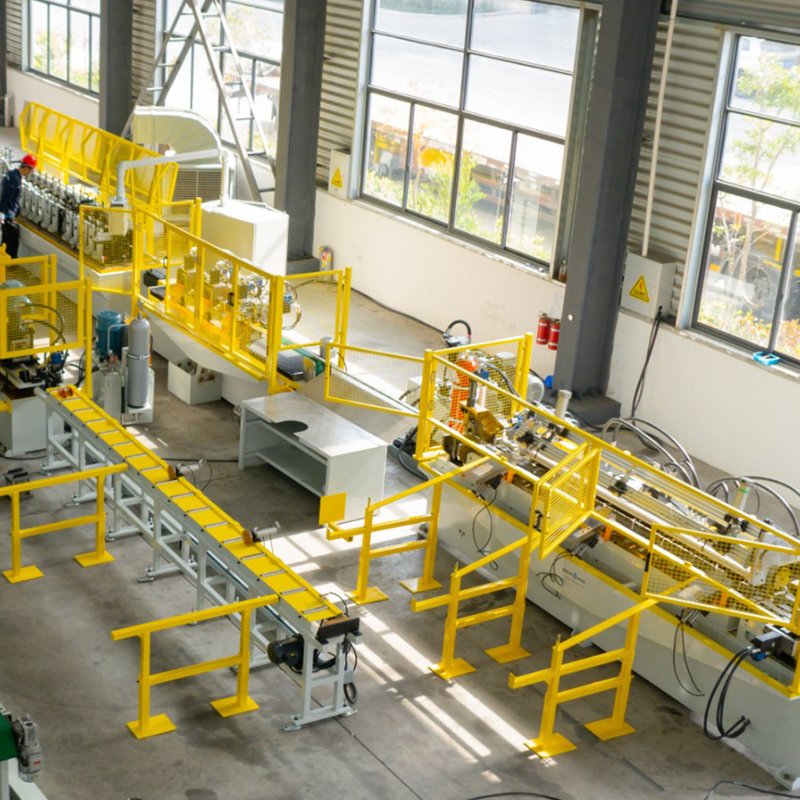
双頭塗装鋼製油圧伸縮アンコイラー、双頭亜鉛メッキ鋼製伸縮アンコイラー、塗装鋼製収納ブラケット、ベルトリダクション。 5メートルのガントリークレーン生産ベースは高精度に一体生産されています。ギアボックストランスミッション。 ...
詳細を見る必要な時はいつでもお気軽にご連絡ください!
お問い合わせ情報
製品
モバイル