天井 T グリッド システムは、商業および産業用建物の吊り天井を作成するために最も広く使用されている方法の 1 つです。このようなすべてのシステムの中心となるのは、メイン ティー、クロス ティー、接続コンポーネントなどのロール成形されたスチール プロファイルのセットです。の プロファイル精度 これらの金属部分によって、天井グリッドがどれだけうまく組み立てられるか、どれくらいの重量に耐えられるか、完成した天井がどれだけまっすぐできれいに見えるかが決まります。このガイドでは、天井用 T グリッド ロール成形機を選択する際に、プロファイル精度が決定レベルの問題である理由を説明します。
天井 T グリッド プロファイルは、逆 T 字型のロール成形鋼製コンポーネントです。垂直ウェブが荷重を運ぶ経路を作成し、水平フランジが天井タイルや照明器具の出っ張りになります。標準の吊り天井システムでは、メイン T 字が一方向に走行し、クロス T 字が一定の間隔で固定されます。結果として得られるグリッドは、吸音パネル、換気グリル、照明器具をサポートする構造フレームワークとして機能します。
これらのプロファイルは大量に大量生産されるため、その寸法精度は部品ごとに再現可能である必要があります。ウェブ高さまたはフランジ幅がわずかに異なると、クロスティーが緩んだり、天井面が波打ったりする可能性があります。
プロファイルの精度は単なる美的問題ではありません。天井システム全体のパフォーマンスに影響します。米国材料試験協会 (ASTM) および同様の規格では、金属天井グリッド コンポーネントの許容公差を指定しています。ロール成形機がこれらの公差を超えるプロファイルを製造すると、3 つの問題が発生します。
つまり、精度は、生のコイルと設計どおりに機能する天井システムとの間の架け橋となります。
天井 T グリッド ロール成形ラインを評価する場合、次の寸法を定期的にチェックする必要があります。
| 次元 | 推奨公差 | なぜそれが重要なのか |
|---|---|---|
| ウェブの高さ | ±0.15mm | グリッドの深さとハンガーへの荷重伝達を制御します |
| フランジ幅 | ±0.20mm | タイルの座席と目に見える視線に影響します |
| スロット間隔 | ±0.10mm | クロスティーの噛み合いを一貫して維持 |
| 穴の位置 | ±0.10mm | 固定金具と吊り下げ金具の位置を確実に調整 |
| 真直度(キャンバー) | 3,000mmあたり1.0mm以下 | グリッド線の波打ちを防止します |
これらの公差は、ロール成形機に剛性のローラー、正確なサーボフィーダー、および安定した切断システムが装備されている場合に達成できます。これらの値を継続的に維持できない機械では、許容できないスクラップや現場での問題が発生します。
 クイックチェンジカセット付きメインおよびクロスTバーグリッドロール成形機 このロール成形機は、剛性ローラーと安定した切断システムにより、厳しい天井グリッド公差を保持します。クイックチェンジカセットにより将来の更新コストが削減され、クロス T バー切断テーブルにより長さを自由に調整できます。 製品を見る→
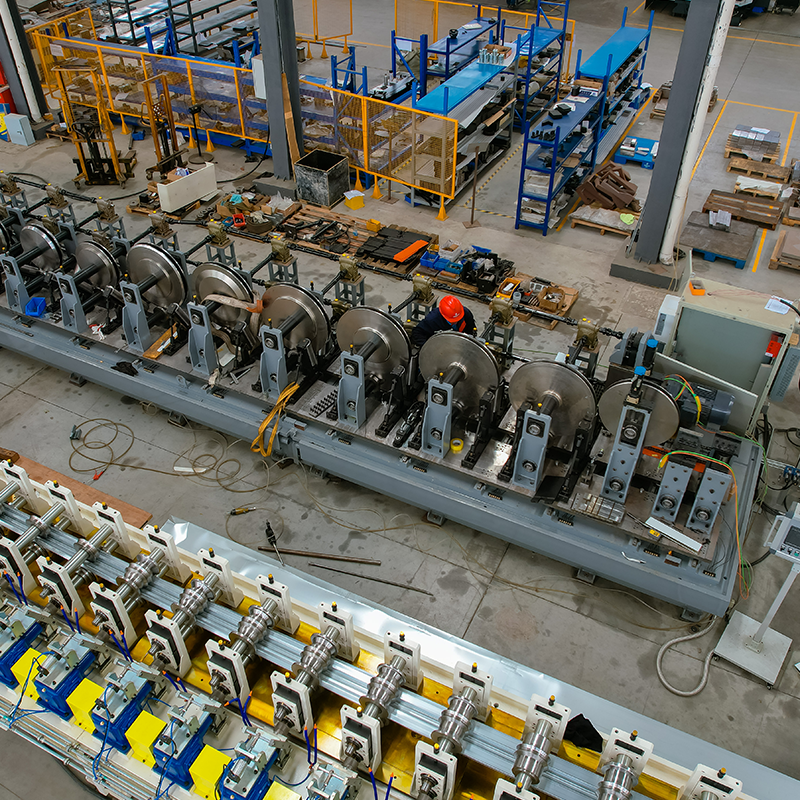
いくつかの機械設計の選択により、最終プロファイルが公差内に収まるかどうかが直接決まります。
一連のローラーを通過するたびに、段階的に曲げが行われます。ロール プロファイルが適切に計算されていないか、材料のスプリングバックが補正されていない場合、フランジ角度がドリフトします。硬化鋼から作られた高品質の CNC 加工ロールは、その形状をより長く保持します。
成形力により、横荷重と曲げモーメントが発生します。軽量フレームが高速でたわみ、ウェブ高さが長さ方向に変化します。堅牢なボックスフレーム構造と正確なシャフトアライメントにより、これを最小限に抑えます。
長手方向の精度も同様に重要です。サーボ制御の切断システムはエンコーダを通じてストリップを測定し、正確なサイクル位置で切断するため、切断長とパンチング位置は再現可能です。これは、T バーにクロス ティーと位置合わせする必要がある一連のパンチ スロットがある場合に重要です。
フックタイプのクロス T バーの場合、接続形状は正確なノッチングとピアシングに依存します。これらの正確な目標が実際にどのように実現されるかを知りたい場合は、Sihua の プロジェクト事例 実際のインスタレーションを展示します。
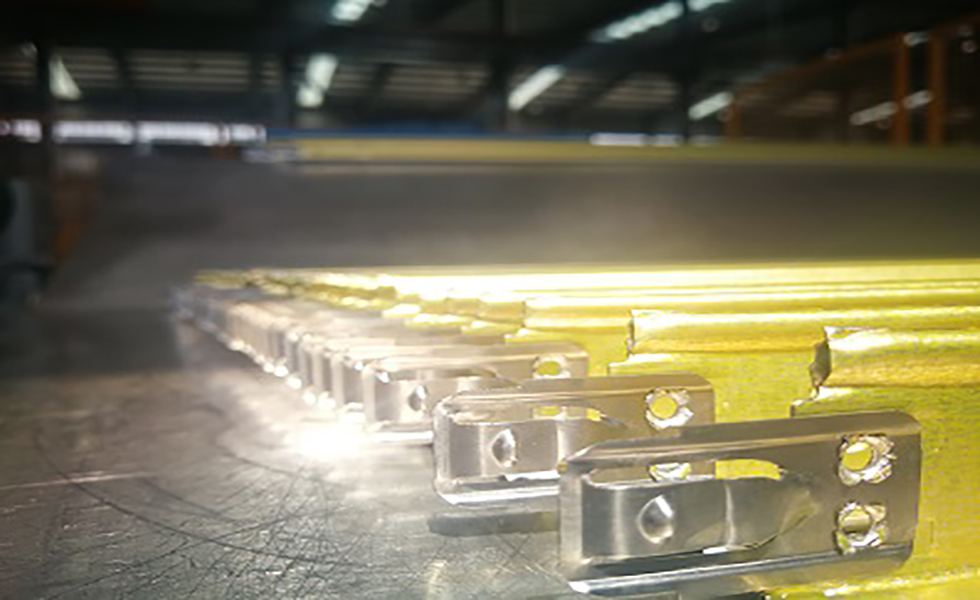 天井吊り下げシステム用合金フッククロスTバーロール成形機 この専用機械は、信頼性の高い天井接続を実現するために、合金フックが組み込まれた T 字型鋼棒を成形します。最近のプロジェクトで導入され、高度な自動化と迅速な生産を実現し、商業用および住宅用の天井コンポーネントの大量製造に適しています。 製品を見る→
たとえ最高の機械であっても、適切な生産規律がなければ精度は失われます。 3 つの実際的な領域により、許容誤差が安定します。
の 完全な購入者ガイド 多くの製造業者が使用するメンテナンス スケジュール テーブルが含まれています。
サプライヤーを評価するときは、大量生産時に機械がどのように許容誤差を保持しているかを尋ねてください。次のような機能を探してください。
天井グリッドのプロファイルが異なれば、必要なツールも異なります。メインティーとクロスティーを製造するラインには、ウェブの高さまたはフランジ幅を変更するための交換可能なカセットを装備できます。フックタイプのクロスティーを実行する場合は、パンチングステーションとノッチングステーションを成形速度に合わせて調整する必要があります。 UT、FUT、UDT シリーズなどの特殊なセクションの場合、機械には追加の成形ステーションと精密ディンプル ツールが必要です。
の 回収期間 機械が速度を落とさずに精度を維持できると、改善されます。 Sihua の天井 T グリッド形成システムは、サーボ制御と頑丈なフレームを統合して、上の表に示されている値を維持します。お客様の生産目標に対して、セールス エンジニアはコイル仕様に基づいた正確な公差データを提供できます。
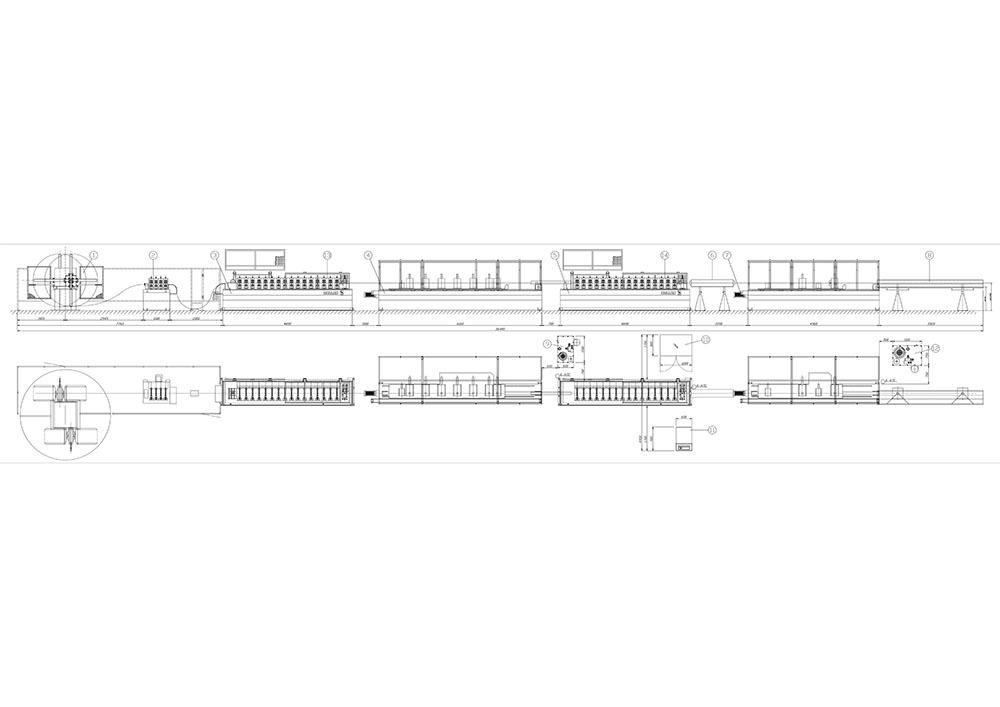 UT FUT UDT 天井 T グリッド バー ロール成形機 この多用途機械は、UT、FUT、UDT 天井 T グリッドのメイン プロファイルとクロス プロファイルの両方を 1 つのユニットで製造します。サーボ制御と頑丈なフレームにより、ウェブの高さ、フランジ幅、スロット間隔の標準公差を維持できます。 製品を見る→
A: 標準公差は通常、ウェブ高さについては ±0.15 mm、フランジ幅については ±0.20 mm、スロット間隔については ±0.10 mm です。これらは試作サンプルから確認することができます。
A: はい、クイックチェンジカセットシステムを使用すれば可能です。フォーミングローラーを交換することで、同一の機械でメイン T バー、クロス T バー、さらにはフックタイプのコンポーネントを、長時間のダウンタイムなしで生産できます。
A: ローラーの寿命はコイルの材質と稼働時間によって異なります。亜鉛メッキ鋼帯の場合、多くの製造業者は再研磨が必要になるまでに 100 ~ 200 万メートルの距離を取得します。定期的な寸法チェックにより、工具のメンテナンスが必要な時期がわかります。
プロファイル精度は、天井用 T グリッド ロール成形機の中心的な性能基準です。それは、材料コスト、設置効率、構造的完全性、そして最終的な天井の見た目の品質につながります。機械の見積もりを比較するときは、速度だけに注目しないでください。機械が何年にもわたって厳しい公差を維持できることを確認します。高精度ラインの初期コストは高くなりますが、無駄、やり直し、現場での苦情が減るため、より大きな利益が得られます。
幅広素材シングルデコイラー レベリングマシンと両面小穴開け機 上下のローラーはすべてウォーム減速機に接続されており、成形されたプロファイルがより安定して真っ直ぐにな...
詳細を見る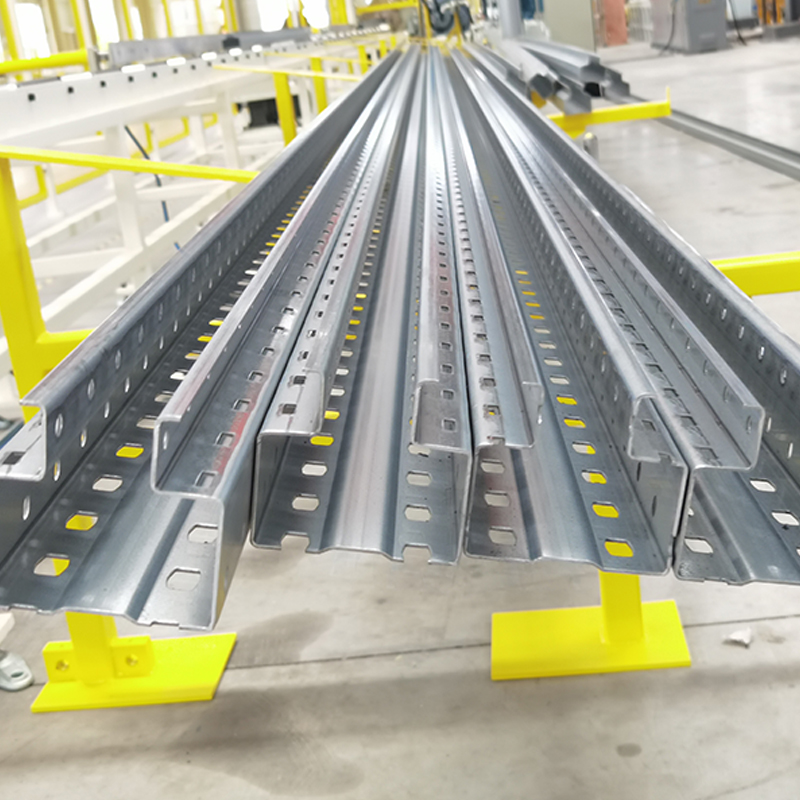
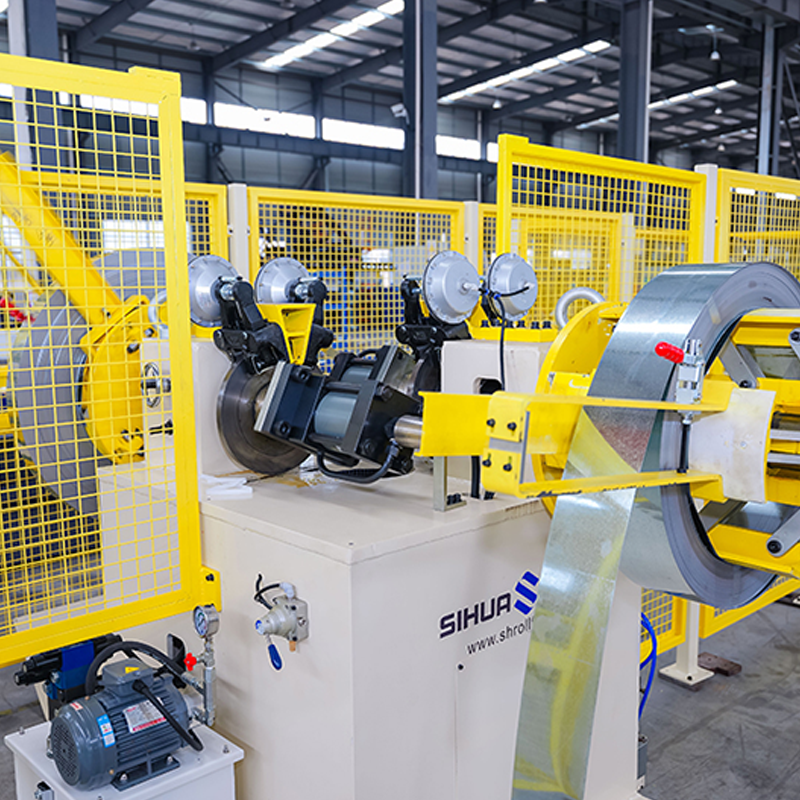
自動回転ダブルヘッド油圧式デコイラー、物質なし検出機能付き、片側あたり 5 トン。 レーザー出力と溶接長さは、さまざまな厚さと幅の鋼帯に対応するために調整可能です。 ...
詳細を見る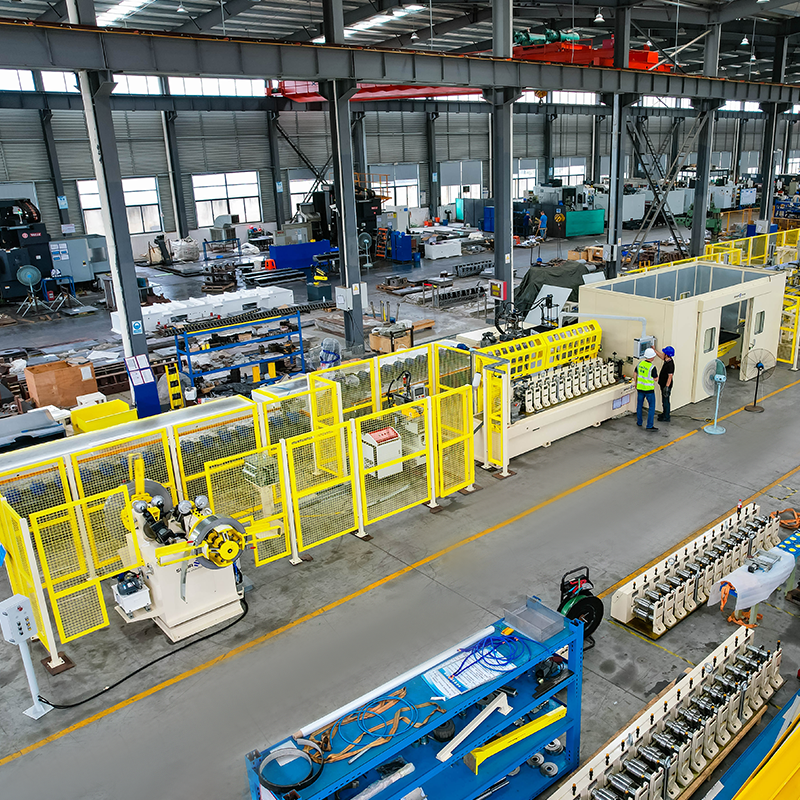
自動回転ダブルヘッド油圧式デコイラー、材料なし検出機能付き、片側あたり 5 トン。 クイックチェンジカセットロール成形機(段取り替え30分)。 機械を停止せずに切断...
詳細を見る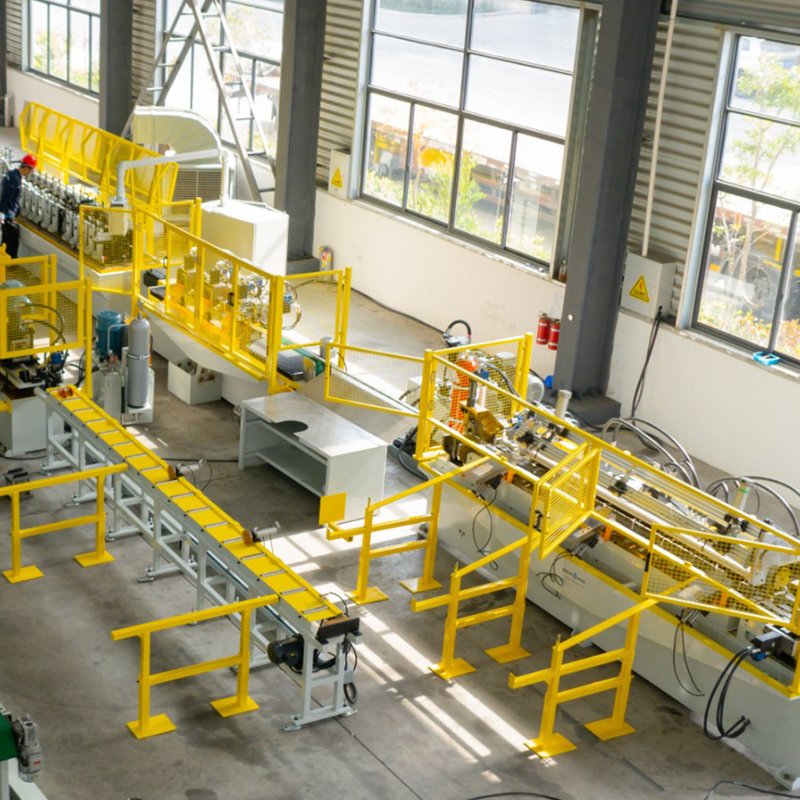
双頭塗装鋼製油圧伸縮アンコイラー、双頭亜鉛メッキ鋼製伸縮アンコイラー、塗装鋼製収納ブラケット、ベルトリダクション。 5メートルのガントリークレーン生産ベースは高精度に一体生産されています。ギアボックストランスミッション。 ...
詳細を見る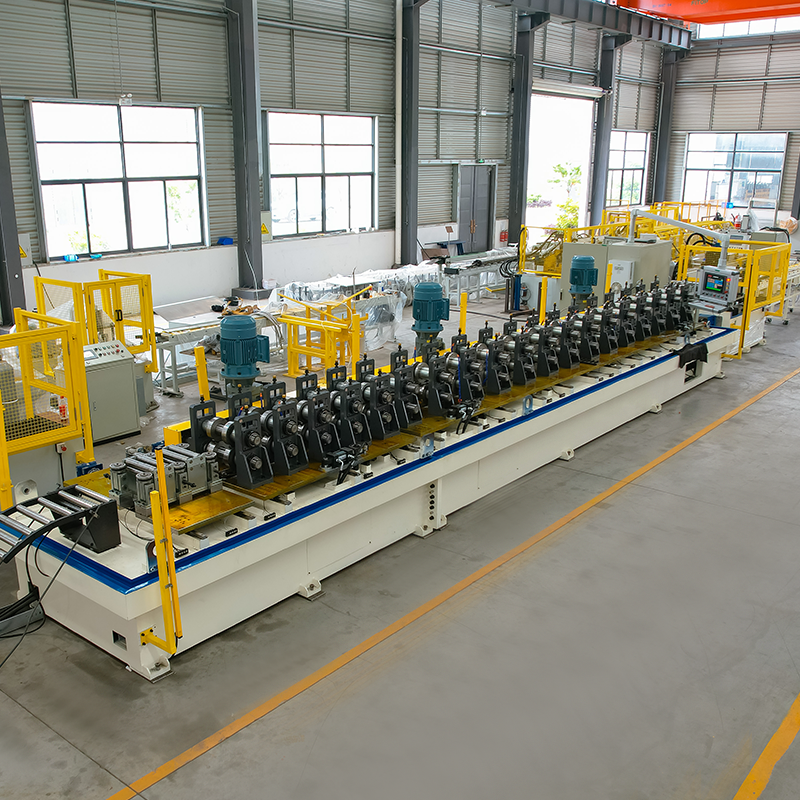
ソーラーブラケット自動変更幅ロール成形機 保管プラットフォームとロボットアームを備えた材料デコイラー レベリングマシン(パンチプレスを使用する前にレベリングマシンが...
詳細を見る必要な時はいつでもお気軽にご連絡ください!
お問い合わせ情報
製品
モバイル