の正しい入力材料を選択する 乾式壁プロファイルロール成形機 これは、製品の品質、工具寿命、生産効率、最終プロファイルのパフォーマンスに影響を与える最も重要な決定です。一般的な板金成形とは異なり、乾式壁プロファイルは隔壁、天井システム、耐火アセンブリの構造フレームコンポーネントとして機能するため、厳密な寸法公差、一貫した機械的特性、および特定のコーティング挙動が要求されます。
このガイドでは、ロールフォーマーにコイルを供給する前に評価する必要があるすべての材料パラメーターの包括的かつ実践的な詳細を説明します。私たちは一般的な鋼種の枠を超えて、実際の生産上の制約、ロールダイとのコーティングの相互作用、真直度に対するエッジ状態の影響、コストと成形性の間のトレードオフを調査します。 C スタッド、U トラック、胴縁チャンネル、または天井 T 字のいずれを製造する場合でも、ここで概説した材料の選択は、不合格率、工具の交換頻度、および下流の顧客満足度に直接影響します。
乾式壁プロファイルの大部分は低炭素鋼ストリップから製造されますが、特定のグレードと加工ルートは最終用途に応じて大幅に異なります。以下は、世界中で使用されている主な卑金属カテゴリーの詳細な内訳です。
市販の鋼材は、標準的な屋内乾式壁スタッドおよびトラックの最も一般的な出発材料です。一般的な構造向けに、成形性と強度のバランスの取れた組み合わせを提供します。一般的な降伏強さの範囲は 170 ~ 240 MPa、引張強さは 270 ~ 340 MPa です。このグレードは、構造能力よりも寸法精度が重要な非耐荷重パーティションに適しています。ロール成形機は、表面の清浄度が維持されていれば、ローラーの磨耗を最小限に抑えて CS 材料を処理します。
FS グレードは、冷間成形作業向けに特別に設計されています。これらは市販の鋼と比較して高い伸び値 (標準的に 50 mm の標点間長さで 28 ~ 32%) を示すため、小半径曲げ時の角割れのリスクが軽減されます。ボックスタイプのスタッドや補強されたトラックなど、短いウェブセクション内で複数の曲げが必要な乾式壁のプロファイルには、FS 材料が推奨されます。経験豊富な生産管理者の多くは、FS コイルを主要在庫として維持しています。これは、ロール ギャップ調整のためのより広いプロセス ウィンドウを提供するためです。
乾式壁プロファイルが軸方向の荷重に耐える必要がある場合、またはせん断壁システムの一部として機能する必要がある場合、構造用鋼グレードが必要になります。商業および機関プロジェクトでは、グレード 33 (収量 230 MPa) およびグレード 40 (収量 276 MPa) が一般的に指定されています。ただし、高強度の材料には、駆動ステーションの増加とより重いフレームを備えた、より堅牢なロール成形機が必要です。スプリングバック効果もより顕著になり、最後の成形パスで過剰曲げの補正が必要になります。降伏強度が 350 MPa を超える構造用鋼は、コーティングされていない工具のローラーの摩耗を大幅に加速させることが観察されているため、長時間の稼働には超硬コーティングされたロールが推奨されることがよくあります。
制作ノート: 熱間圧延部分で認定された鋼種が冷間圧延成形プロファイルでも同様に機能するとは決して考えないでください。元のストリップの圧延方向に対する曲げ方向によって異方性特性が生じます。完全生産の前に、必ず新しいヒート番号ごとにサンプル コイルをテストしてください。
スチールコイルの表面コーティングは後付けではなく、ロール成形機内の摩擦挙動、最終プロファイルの耐食性、耐火建築要件との適合性に直接影響します。以下は、乾式壁プロファイルの製造に最も広く使用されているコーティングの体系的な比較です。
| コーティングの種類 | 塗布量(g/m²) | 成形性評価 | 代表的な用途 |
|---|---|---|---|
| 溶融亜鉛メッキ(G30~G90) | 90-275 | 優れた (G30-G60) / 優れた (G90) | 標準的な内壁と外壁 |
| 電気亜鉛メッキ | 20-60 | 非常に良好(厚みが均一) | 公差が厳しい精密プロファイル |
| アルミメッキ (タイプ 1 & 2) | 40-80(Alコーティング) | 中(潤滑性が低い) | 熱反射が必要な天井システム |
| 塗装済み(ポリエステル、PVDF) | なし(膜厚15~30μm) | まあまあ(結婚の危険性) | 建築露出プロファイル |
入力コイルの物理的寸法は、最終的なプロファイル形状だけでなく、セットアップ時間、スクラップ率、および全体のライン使用率も決定します。あ 乾式壁プロファイルロール成形機 通常、特定の範囲のストリップの幅と厚さに合わせて設計されます。これらの範囲外で動作すると、品質上の欠陥や機械的ストレスが発生します。
必要なストリップ幅は、曲げ許容値とコーナー半径を考慮して、最終プロファイルの展開断面から計算されます。 92 mm のウェブ、40 mm のフランジ、8 mm のリップを備えた標準的な C スタッブの場合、展開幅は通常、内側の曲げ半径に応じて 195 mm から 205 mm の範囲になります。ロール成形機のエントリーガイドは、エッジの波や中央の座屈を引き起こすことなく、±1.5 mm のストリップ幅公差に対応する必要があります。機械の定格能力を超える幅の広いストリップは、サイド ロールへの負荷が増加し、ロール シャフトがたわみ、プロファイルの長さに沿って反りが発生する可能性があります。
コイル重量
2~5トン - 手動積み込みの標準
5~10トン – 自動化ラインに最適
コイルID
508mm (20 インチ) – 最も一般的なマンドレル サイズ
610mm (24インチ) – ヘビーゲージコイル用
コイル外径
最大 1200mm – 標準範囲
1500mmを超える – 頑丈なアンコイラーが必要
冷間変形中の鋼ストリップの機械的挙動は、いくつかの重要なパラメータによって支配されます。これらの特性を理解することで、各成形ステーションで材料がどのように反応するかを予測し、ロールギャップ、サイドガイド、および矯正ユニットを事前に調整することができます。
ストリップが連続するロールスタンドを通過すると、加工硬化が起こり、降伏強度が増加し、延性が低下します。 14 ~ 18 ステーションで形成される典型的な乾式壁プロファイルの場合、出口での降伏強度は、入ってくるコイルの値より 15 ~ 25% 高くなる可能性があります。最終プロファイルの耐荷重能力を指定する際には、この現象を考慮する必要があります。初期降伏強度が低い (200 MPa 未満) 材料は、成形中に過度の伸びを示す傾向があり、その結果、カット長設定よりも長い最終プロファイルが得られます。
乾式壁プロファイル材料の最小伸び要件は、通常、ゲージ長 50 mm で 22% です。伸びの値が低いと、特に鋭い角を持つプロファイル (内側半径が厚さの 1.5 倍未満) の場合、曲げの外側半径での亀裂の増加と相関します。多くのメーカーは、新しいコイルのロットごとに簡単な 180 度の曲げテストを実施して、アンコイラーにロードする前に成形性を検証します。
ロックウェル硬度 (通常、乾式壁鋼の場合は HRB 50 ~ 70) は、ロールの摩耗率と直接的な関係があります。多くの場合、より高い炭素含有量または冷間圧延による還元によって生じるより硬い材料は、ロール成形ツールでより多くの摩耗を発生させます。大量生産環境では、HRB 65 を超える鋼を成形する場合、再研削を行わずに長期にわたるプロファイル形状を維持するために、D2 工具鋼または粉末冶金ロールを使用することをお勧めします。
ストリップエッジの品質は、最終的な乾式壁プロファイルの真直度と表面仕上げに大きな影響を与える、見落とされがちなパラメータです。ほとんどのスチール コイルにはミル エッジまたはスリット エッジのいずれかが付属しており、その区別はロール成形のパフォーマンスにとって重要です。
主要なエッジ品質チェック: ストリップの両端に沿って親指を動かします。高さ 0.1 mm を超える鋭いバリがあると、ロール表面に徐々に傷がつき、プロファイル フランジにかじり跡が生じます。解決策は、二次エッジバリ取りパスを指定するか、スリッターから「スムーズエッジ」オプションを備えたコイルを選択することです。
ほとんどの乾式壁プロファイルでは、ネジ接続、サービス通路、または音響性能のために穴を開ける必要があります。パンチング時の材料の挙動は、曲げ時の挙動と同じくらい重要です。柔らかい材料 (降伏量 220 MPa 未満) ではバリの高さが最小限に抑えられたきれいな穴が形成されますが、硬い材料ではエッジがギザギザになる傾向があり、二次的なバリ取りが必要になります。
パンチングユニット 乾式壁プロファイルロール成形機 高いサイクル速度で動作し、多くの場合 1 分あたり 60 ストロークを超えます。伸び値が高い材料は、パンチ穴の周囲でのスプリングバックが少なく、ウェブ表面がより平坦になります。逆に、伸び率が低い (22% 未満) 材料は、穴の周囲で上向きにドーム状になる傾向があり、積み重ねやその後の取り扱いを妨げます。
| 材質の種類 | バリ高さ(mm) | パンチ摩耗率 | 推奨クリアランス |
|---|---|---|---|
| CS(低収率) | 0.05~0.12 | 低い | 厚さの6~8% |
| FS(フォーミンググレード) | 0.08~0.18 | 中 | 厚さの8~10% |
| 構造 (グレード 40) | 0.15~0.30 | 高 | 厚さの 10 ~ 12% |
乾式壁プロファイルの製造に最適な材料を体系的に選択するには、技術的、運用的、および商業的要素を統合するこの 7 ステップのワークフローに従います。
慎重に材料を選択したとしても、製造中に特定の欠陥が発生します。以下は、材料特性を特定のプロファイル欠陥に結び付ける実用的なトラブルシューティング ガイドです。
熱間圧延鋼は、冷間圧延鋼と比較して酸化層 (スケール) が厚く、厚さの許容差が広く、表面品質が低いため、一般に乾式壁プロファイルには推奨されません。スケールにより成形ロールが急速に摩耗し、プロファイル寸法が不均一になる可能性があります。ただし、酸洗いおよび油を塗布した熱間圧延コイルを使用すると、成形は可能ですが、通常、表面仕上げが粗くなり、露出または塗装された用途には受け入れられません。
ほとんどの標準的な乾式壁プロファイル ロール成形機の厚さは 0.4 mm ~ 1.2 mm です。頑丈なモデルは最大 1.5 mm、さらには 2.0 mm まで処理できますが、これには強化されたロール スタンド、より大きな直径のシャフト、およびより高いモーター出力が必要です。定格容量を超えるとギアボックスやロールベアリングに永久的な損傷を与える可能性があるため、厚い材料を使用する前に必ず機械の技術データプレートを確認してください。
はい。塗装済みのコイルは一般に、曲げゾーンでの塗装の傷や剥がれを防ぐために、より遅い成形速度 (20 ~ 30% の減少) を必要とします。亜鉛メッキおよび電気亜鉛メッキのコイルは、亜鉛コーティングが固体潤滑剤として機能するため、最大定格速度で動作させることができます。アルミニウム処理されたコイルはその中間に位置します。アルミニウムとシリコンのコーティングは適度な潤滑性を持っていますが、時間の経過とともにロール上に蓄積する可能性があり、頻繁に洗浄を停止する必要があります。
正しいストリップ幅は、断面の展開長さによって決まります。これは、すべての直線ウェブ セグメントと各コーナーの曲げ許容値の合計です。実際的なアプローチは、サンプルストリップを切断し、曲げ線に印を付け、手動またはブレーキプレスで折り、折り畳む前に平坦な長さを測定することです。この経験的方法は、特に複雑な非対称プロファイルの場合、理論的計算よりも信頼性が高いことがよくあります。
G40 ~ G60 溶融亜鉛めっきコーティングを施した商用鋼材 (CS タイプ B) は、内装スタッドの大量生産に最適なコストパフォーマンス比を提供します。適切な成形性、許容可能な耐食性、および複数のコイル出荷にわたって一貫した機械的特性を提供します。より高い強度が必要なプロジェクトの場合、グレード 33 構造用鋼は材料コストに約 10 ~ 12% 追加されますが、同じ耐荷重でプロファイルの重量が軽減され、場合によっては単価の上昇を相殺します。
ステンレス鋼は、コストが高く、加工硬化率が高く、摩耗しやすい性質があるため、標準的な乾式壁プロファイルにはほとんど使用されません。特殊な建築用途や海洋用途で必要な場合は、超硬コーティングされたロール、強化された成形力、および専用の潤滑システムを備えたロール成形機を使用する必要があります。標準的な炭素鋼工具上でステンレスを使用すると、数百メートル以内で急速な転がり摩耗と許容できないほどの表面かじりを引き起こす可能性があります。
コイルを不適切に保管すると、特に湿気や極端な温度にさらされると、表面品質が劣化し、経年変化によって機械的特性が変化する可能性があります。亜鉛メッキされたコイルを湿気の多い環境で保管すると、白錆 (水酸化亜鉛) が発生し、成形時の摩擦が増加します。コイルを垂直に長期間保管すると、永久的な「コイルセット」(湾曲)が発生し、供給が困難になる可能性があります。コイルは常に乾燥した温度管理された場所のパッド入りサドル上に水平に保管し、先入れ先出し方式で使用してください。
はい。天井の T 型プロファイルは通常、ウェブが薄く、フランジが長いため、亀裂を発生させずに鋭い 90 度の曲げを実現するには、より高い伸び率の材料が必要です。一方、壁スタッドは強度と直進性を優先します。天井ティーの場合は、伸びが 30% 以上の成形鋼 (FS) が推奨されますが、壁スタッドには伸びが 25% の市販の鋼を使用できます。さらに、天井 T 字には、壁の間柱 (0.55 ~ 0.75 mm) に比べて軽いゲージ (0.45 ~ 0.55 mm) が使用されることがよくあります。
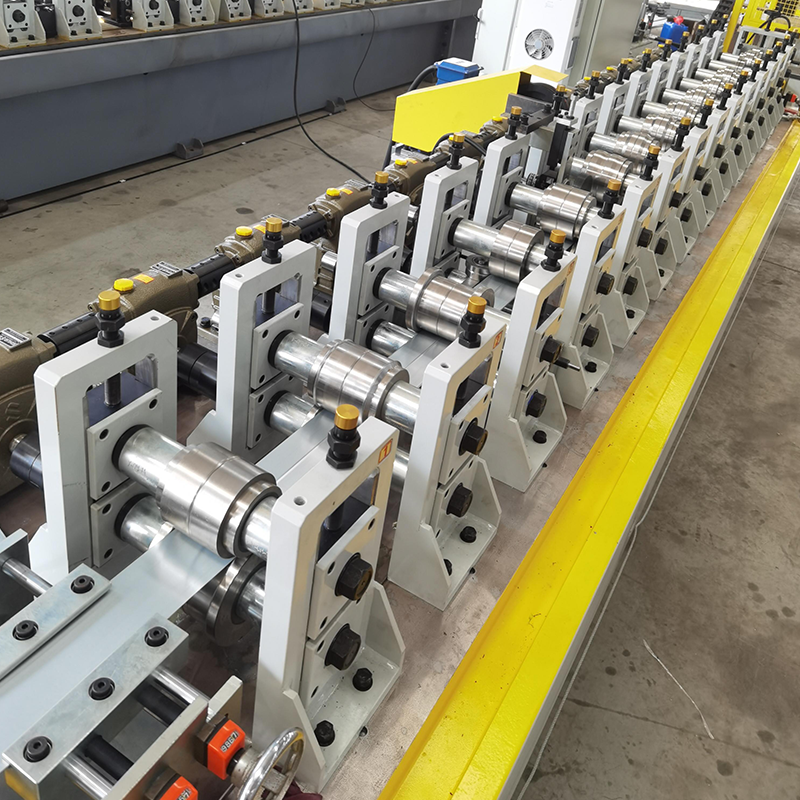
乾式壁ウォーム減速機ロール成形機、シンプルなモデル、クイックチェンジカセットタイプではなく、経済的で手頃な価格です。 (異種金属プロファイルの生成が可能なクイックチェンジカセットタイプへのアップグレードも可能です。) シングルヘッド油圧式アンコイラ...
詳細を見る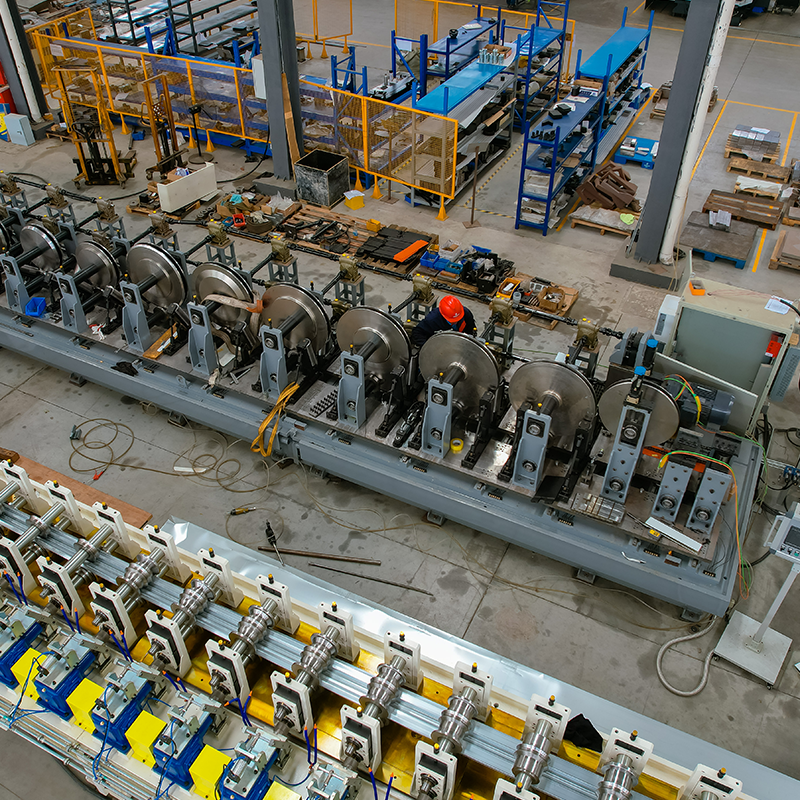
幅広素材シングルデコイラー レベリングマシンと両面小穴開け機 上下のローラーはすべてウォーム減速機に接続されており、成形されたプロファイルがより安定して真っ直ぐにな...
詳細を見る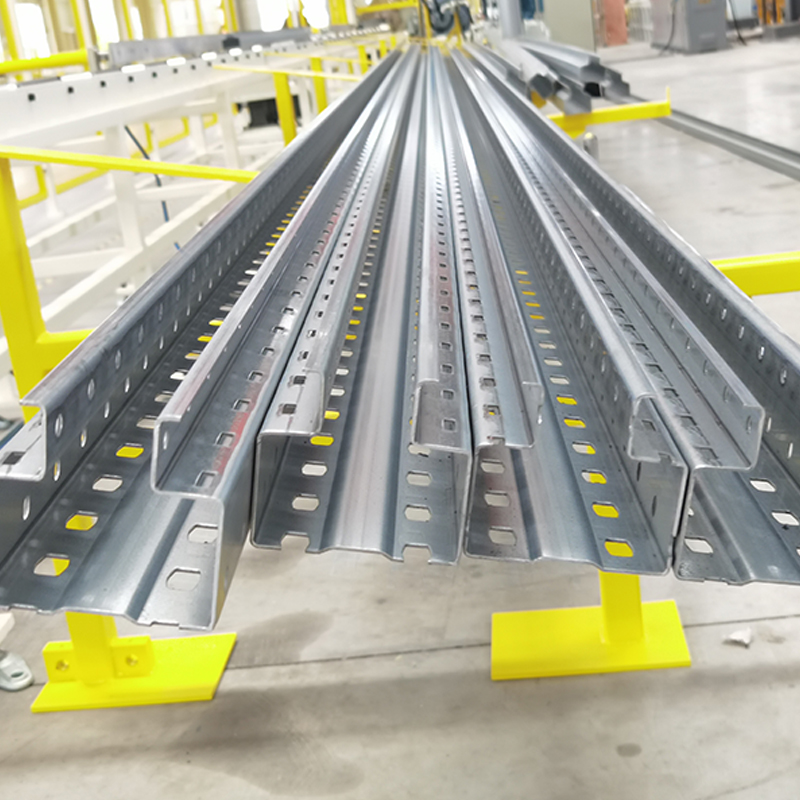
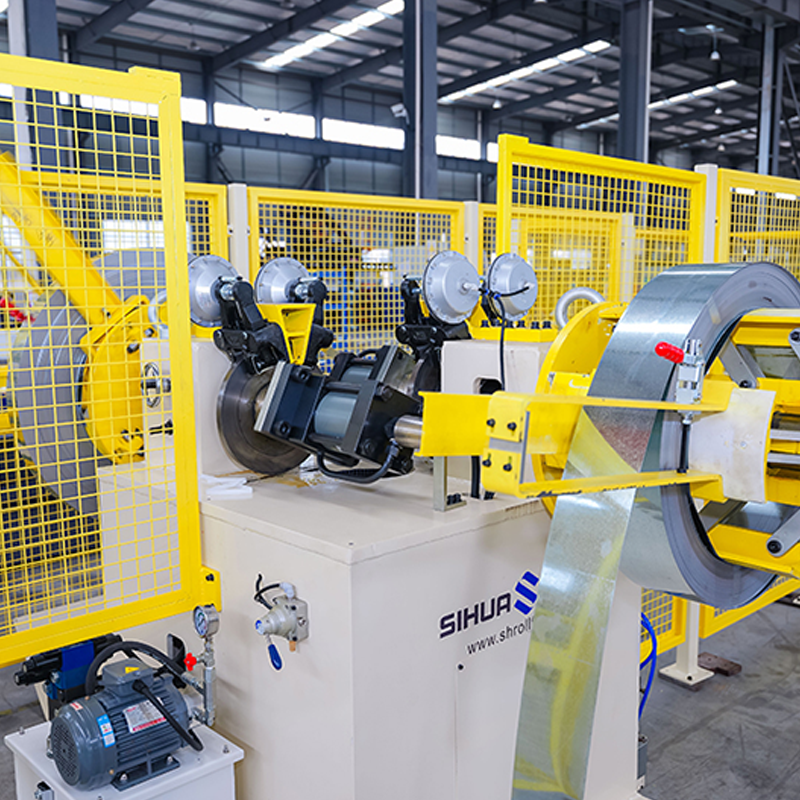
自動回転ダブルヘッド油圧式デコイラー、物質なし検出機能付き、片側あたり 5 トン。 レーザー出力と溶接長さは、さまざまな厚さと幅の鋼帯に対応するために調整可能です。 ...
詳細を見る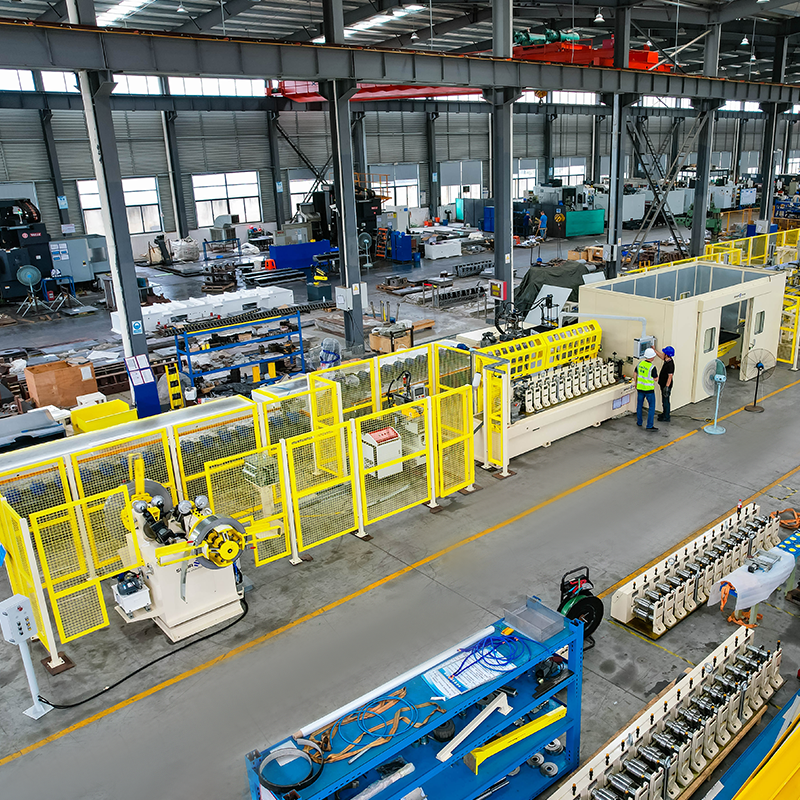
自動回転ダブルヘッド油圧式デコイラー、材料なし検出機能付き、片側あたり 5 トン。 クイックチェンジカセットロール成形機(段取り替え30分)。 機械を停止せずに切断...
詳細を見る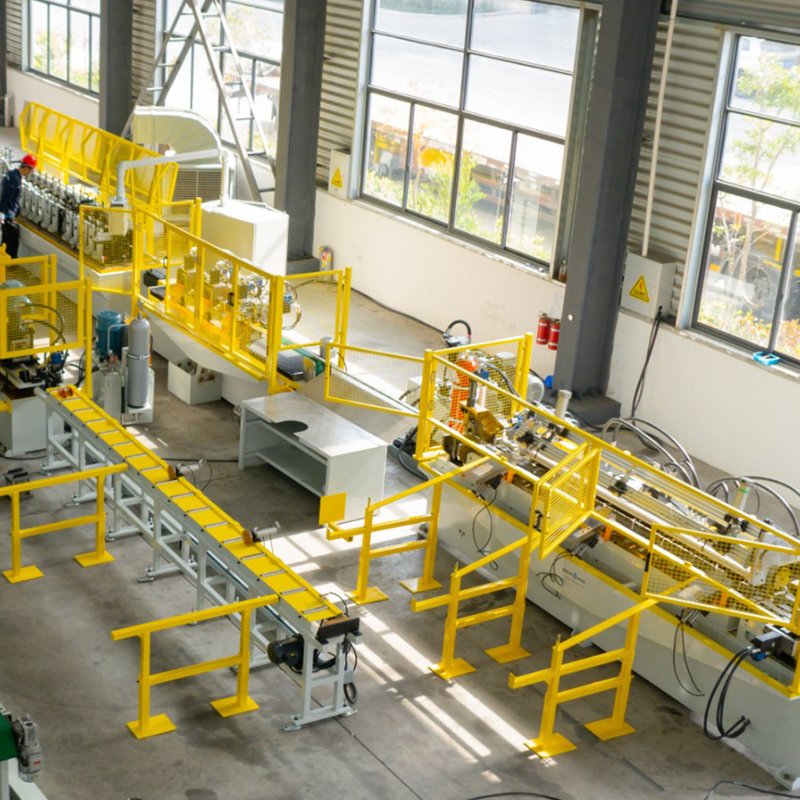
双頭塗装鋼製油圧伸縮アンコイラー、双頭亜鉛メッキ鋼製伸縮アンコイラー、塗装鋼製収納ブラケット、ベルトリダクション。 5メートルのガントリークレーン生産ベースは高精度に一体生産されています。ギアボックストランスミッション。 ...
詳細を見る必要な時はいつでもお気軽にご連絡ください!
お問い合わせ情報
製品
モバイル