産業用ストレージ ソリューションの世界では、次のような用語が使用されます。 直立ラック そして パレットラック 多くの場合、同じ意味で使用されます。ただし、それらを生産する機械に関しては、明確かつ重要な違いがあります。の違いを理解する 直立ラックロール成形機 そして a pallet rack roll forming machine is critical for any manufacturer or warehouse operator looking to invest in production equipment. While both are used to create components for storage systems, they are optimized for different profiles, load capacities, and production goals. This article provides a deep-dive, technical comparison to help you determine which machine aligns with your manufacturing requirements.
機械を理解するには、まず機械が作り出す製品を理解する必要があります。パレット ラック システムは完全な構造ですが、その基本コンポーネントはビーム (水平荷重支持体) と支柱 (垂直フレーム) です。 「パレット ラック ロール成形機」という用語は、このシステムのコンポーネントを製造する装置の広いカテゴリーとしてよく使用されます。ただし、正確な業界用語では、この機械は通常、ビームまたはフレーム構造全体を生成するように構成されていますが、専用の 直立ラックロール成形機 垂直柱を生成するように特別に設計されています。
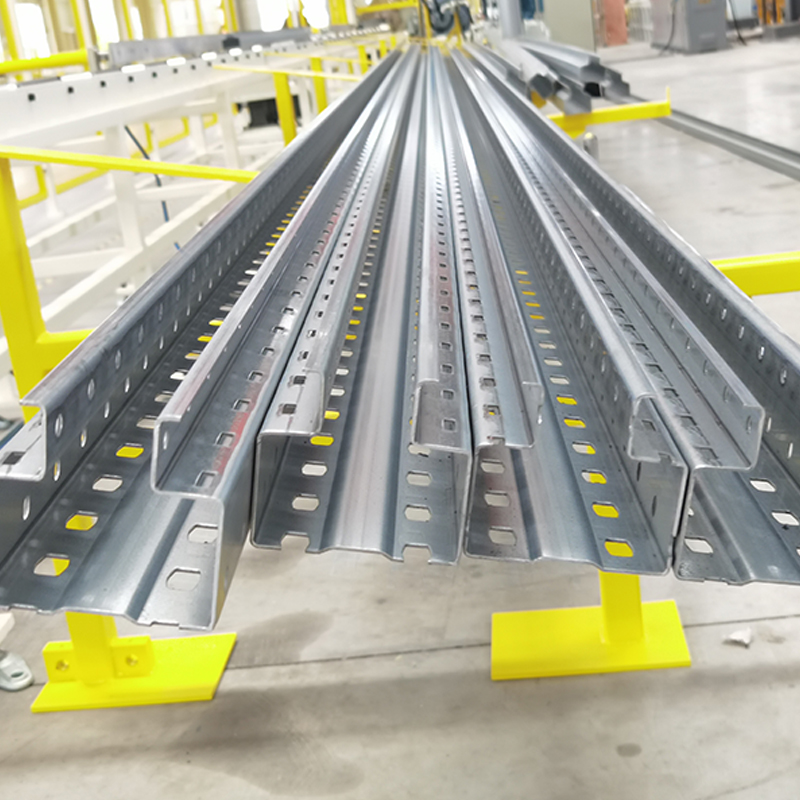
垂直フレームまたは支柱とも呼ばれるアップライトは、あらゆるラック システムの構造的バックボーンです。これは、ビームから伝わる保管品の全重量を支える必要がある垂直サポートです。これらのコンポーネントは、特定の断面形状 (多くの場合、L 字型、C 字型、または特別な耐久性の高い C 型) によって特徴付けられ、ビームの配置を調整するための一連のパンチ穴またはスロットが特徴です。アップライトのデザインと強度は、保管システム全体の安全性と寿命にとって最も重要です。
逆に、パレット ラックは、支柱、ビーム、ワイヤー デッキで構成される完全な構造です。 「パレット ラック ロール成形機」について説明する場合、この用語はシステムの支柱と構造コンポーネントの両方を製造できるラインを総称する用語として使用されることがよくありますが、この用語は特に構造ビームまたはステップ ビームを製造する機械を指します。重要な点は、すべての直立ラック機械がパレット ラック コンポーネントを生産する一方で、すべてのパレット ラック機械が特殊な直立プロファイルを効率的に生産するように設計されているわけではないということです。
これら 2 つの機械の違いは、エンジニアリング、成形ステーション、および機能にあります。標準的なパレット ビーム マシンは比較的簡単ですが、直立ラック マシンは複雑で高精度の装置です。以下は技術的な違いの詳細な内訳です。
| 特徴 | 直立ラックロール成形機 | パレットラック(ビーム)ロール成形機 |
|---|---|---|
| 一次製品 | 直立柱、縦フレーム(L/C/特殊C形材) | 段梁、横梁、横構造材 |
| 複雑さ | 高い。複雑な曲げや形状にはさらに多くの成形ステーション (18 ~ 24) が必要です。 | 中くらい。より単純な「U」または「C」チャネル形状の場合、必要なステーションは少なくなります。 |
| 材料の厚さ | 通常、耐荷重性を考慮するとゲージが重くなります (1.5mm から 3.0mm 以上)。 | ビームは水平荷重を異なる方法でサポートするため、通常はより軽いゲージ (1.2 mm ~ 2.0 mm) になります。 |
| パンチングと穴のパターン | クリティカル。特定の間隔 (例: 50mm または 75mm 間隔) のティアドロップ穴または長穴の場合は、高精度の事前パンチングまたはインライン パンチングが必要です。 | それほど複雑ではありません。端部の切断と接続クリップ用の簡単な穴のみが必要な場合があります。 |
| ドライブとトランスミッション | 多くの場合、厚い鋼材を扱うための高トルクを実現する頑丈なギアボックス ドライブが使用されます。 | 材料負荷が軽いため、より単純なチェーン伝動システムを使用する場合があります。 |
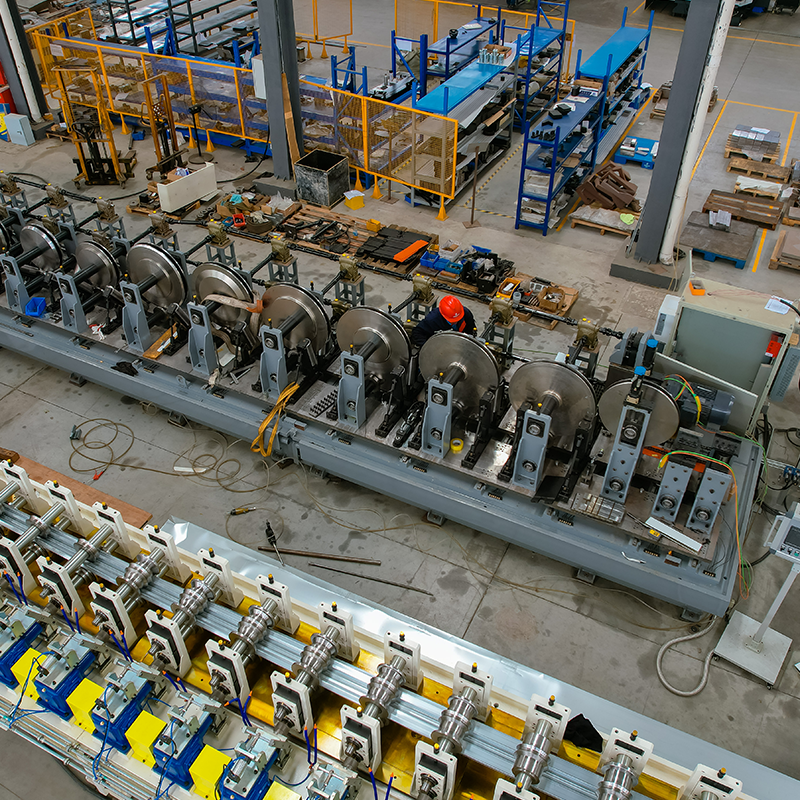
専用の機械に投資することで、アップライトの特定の形状と構造的完全性が確実に維持されます。の 直立ラックロール成形機 単に形を作るだけではありません。また、高層倉庫に必要な剛性を備えたプロファイルを一貫して生成する必要があります。成形ステーションの数、ローラーの材質 (多くの場合、高硬度定格の GCr15 または Cr12MoV)、および機械フレームの構造強度 (多くの場合、厚さ 35 ~ 45 mm の鋼板) は、厚いコイルを成形する際の大きな応力に対処できるように設計されています。
この専門性は材料の選択にも及びます。標準的な機械は亜鉛メッキ鋼板を処理できますが、直立型機械は高降伏強度炭素鋼 (A570/A572) や厚手の亜鉛メッキ鋼板などの堅牢な材料向けに調整されています。
直立ラックの製造ラインは、精度と効率を確保するための構成とオプションのコンポーネントが大きく異なります。
の完全なライン 直立ラックロール成形機 通常、次のような高度な補助機器が含まれます。
最新のアップライト ラック マシンの最も重要な機能の 1 つは、1 台のマシンで複数のプロファイルを作成できることです。これは、成形ローラー間のスペーサーを調整することによって実現できます。あるいは、PLC (Siemens など) によって制御される完全自動幅調整システムによってより効率的に実現できます。これにより、メーカーは L 字型、C 字型、またはその他の特殊な直立設計を迅速に切り替えることができ、ダウンタイムを最小限に抑えることができます。標準的なパレット ビーム マシンには通常、このレベルの複雑な再構成がありません。
業界でよくある混乱、つまり構造ラッキングとロール成形ラッキングの違いに対処することが不可欠です。
A 構造ラック このシステムは、重い熱間圧延鋼部品を溶接またはボルト締めすることによって作られます。これらは、非常に重い荷重と高い耐衝撃性のために設計された、より厚い、低ゲージの鋼です。このタイプのラックは堅牢で耐久性があり、フォークリフトの衝撃が大きな懸念となる環境でよく使用されますが、コストが大幅に高く、納期も長くなります。
逆に、 ロールフォーミングラッキング この記事で説明した機械を使用して鋼を冷間圧延することによって作成されます。鋼は室温で成形され、強度はその形状に依存します。構造用鋼ほど耐衝撃性はありませんが、コスト効率が高く、モジュール式で簡単に調整できるため、幅広い選択ラックまたはプッシュバックラック用途に最適です。の 直立ラックロール成形機 は、この冷間圧延成形プロセス用に特別に設計されており、厳しい荷重要件を満たすために鋼の形状と強度が最適化されています。
どのマシンを購入するかを決定する際、メーカーは出力プロファイルだけでなく、次のようないくつかの要素を評価する必要があります。
業界の慣例によれば、直立ラック機械で製造されるロール成形ラッキングは、調整機能が重要な季節変動する製品を保管する施設に最適に適用されます。さまざまな SKU サイズに対応するためにビームの位置を 2 インチ単位で簡単に変更できるため、小売倉庫やサードパーティの物流 (3PL) センターで好まれています。対照的に、構造溶接フレームは、より永続的で衝撃の大きい保管シナリオに適しています。
主な出力は、パレット ラック システムで使用される垂直柱、つまり直立したものです。これらは荷重を支える主な垂直サポートです。
はい、最新の機械の多くは調整可能なスペーサーや自動幅調整システムを備えて設計されており、L 字型、C 字型、特殊な耐久性の高い設計などのさまざまなプロファイルを製造できます。
必ずしもそうとは限りません。これらは関連していますが、アップライト マシンは特殊なサブセットです。 「パレット ラック機械」はより広い用語であり、多くの場合、ビームを生成する機械を指します。アップライトマシンは、複雑な垂直フレーム用に特別に設計されています。
構成に応じて、これらの機械は通常、耐久性の高い用途では 1.5 mm から 3.0 mm 以上の厚さを処理します。
幅広素材シングルデコイラー レベリングマシンと両面小穴開け機 上下のローラーはすべてウォーム減速機に接続されており、成形されたプロファイルがより安定して真っ直ぐにな...
詳細を見る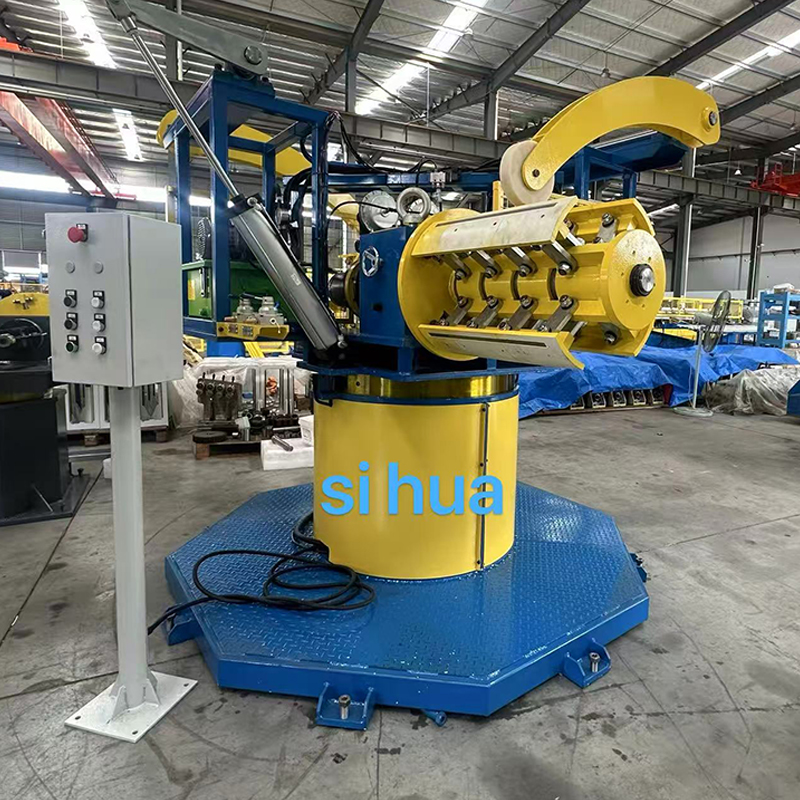
双頭回転式油圧式重荷重デコイラーです。成形機と同期して自動停止でき、油圧による伸縮と自動回転を備えた装置です。 資材ラックは回転して保管できます。ただし、どの位置に回転しても、デコイラーの左側は常に供給側、デコイラーの右側は常に操作側になります。負...
詳細を見る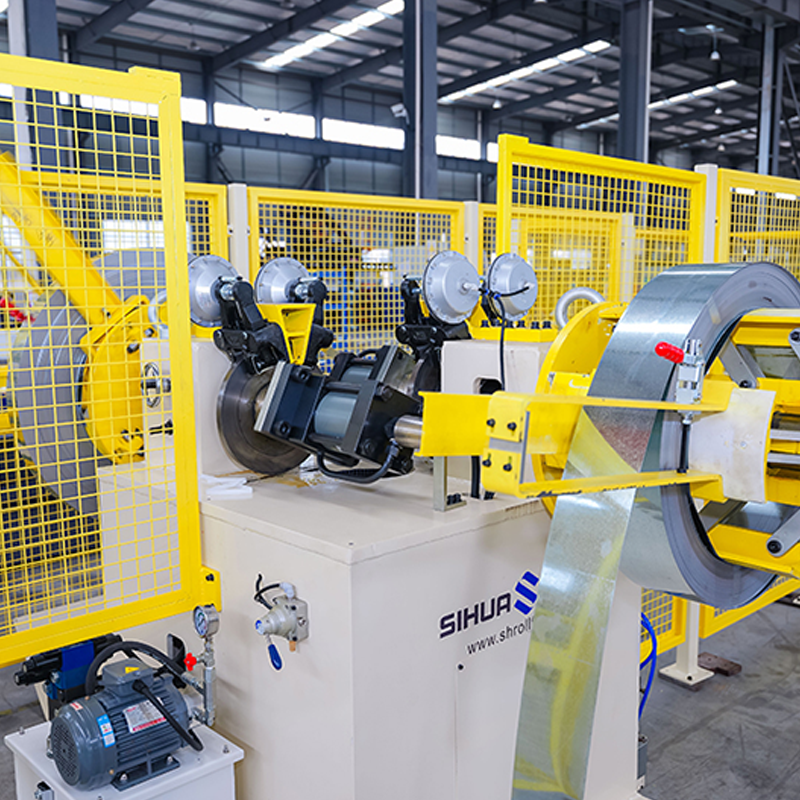
自動回転ダブルヘッド油圧式デコイラー、物質なし検出機能付き、片側あたり 5 トン。 レーザー出力と溶接長さは、さまざまな厚さと幅の鋼帯に対応するために調整可能です。 ...
詳細を見る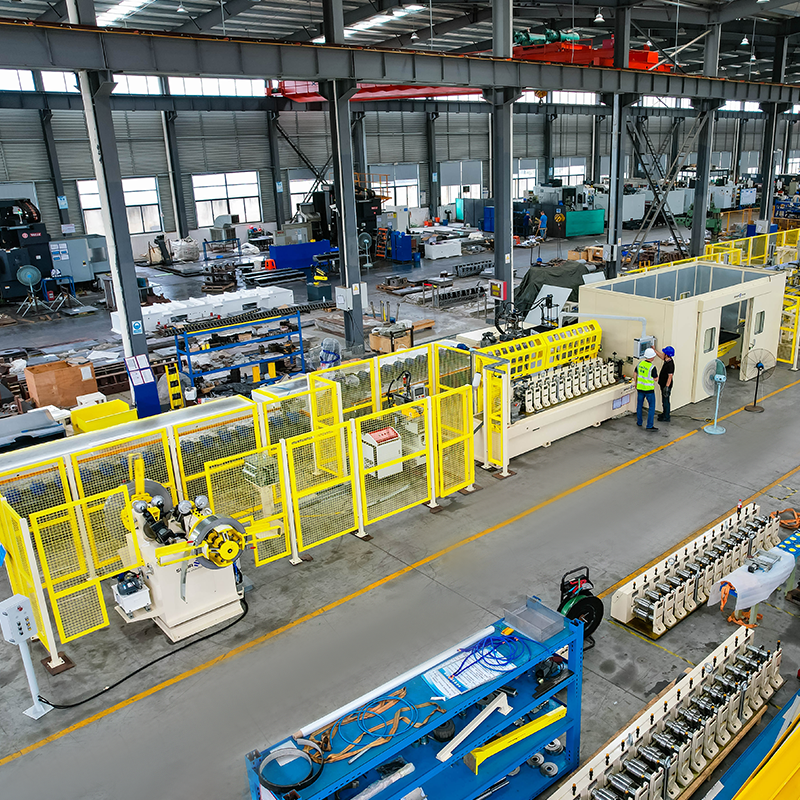
自動回転ダブルヘッド油圧式デコイラー、材料なし検出機能付き、片側あたり 5 トン。 クイックチェンジカセットロール成形機(段取り替え30分)。 機械を停止せずに切断...
詳細を見る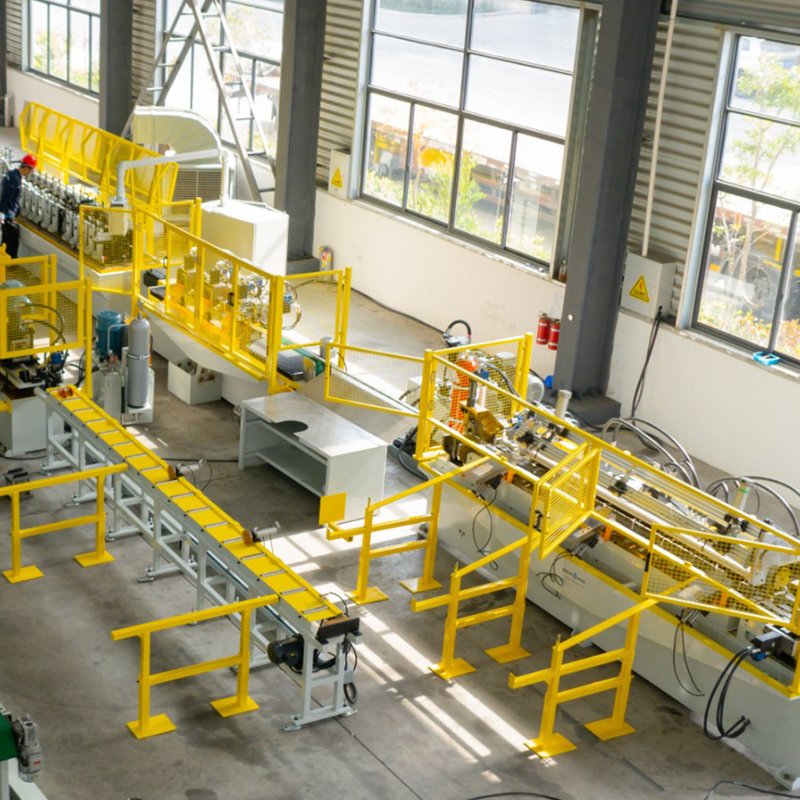
双頭塗装鋼製油圧伸縮アンコイラー、双頭亜鉛メッキ鋼製伸縮アンコイラー、塗装鋼製収納ブラケット、ベルトリダクション。 5メートルのガントリークレーン生産ベースは高精度に一体生産されています。ギアボックストランスミッション。 ...
詳細を見る必要な時はいつでもお気軽にご連絡ください!
お問い合わせ情報
製品
モバイル